Полуавтоматическая сварка в производстве котельного оборудования
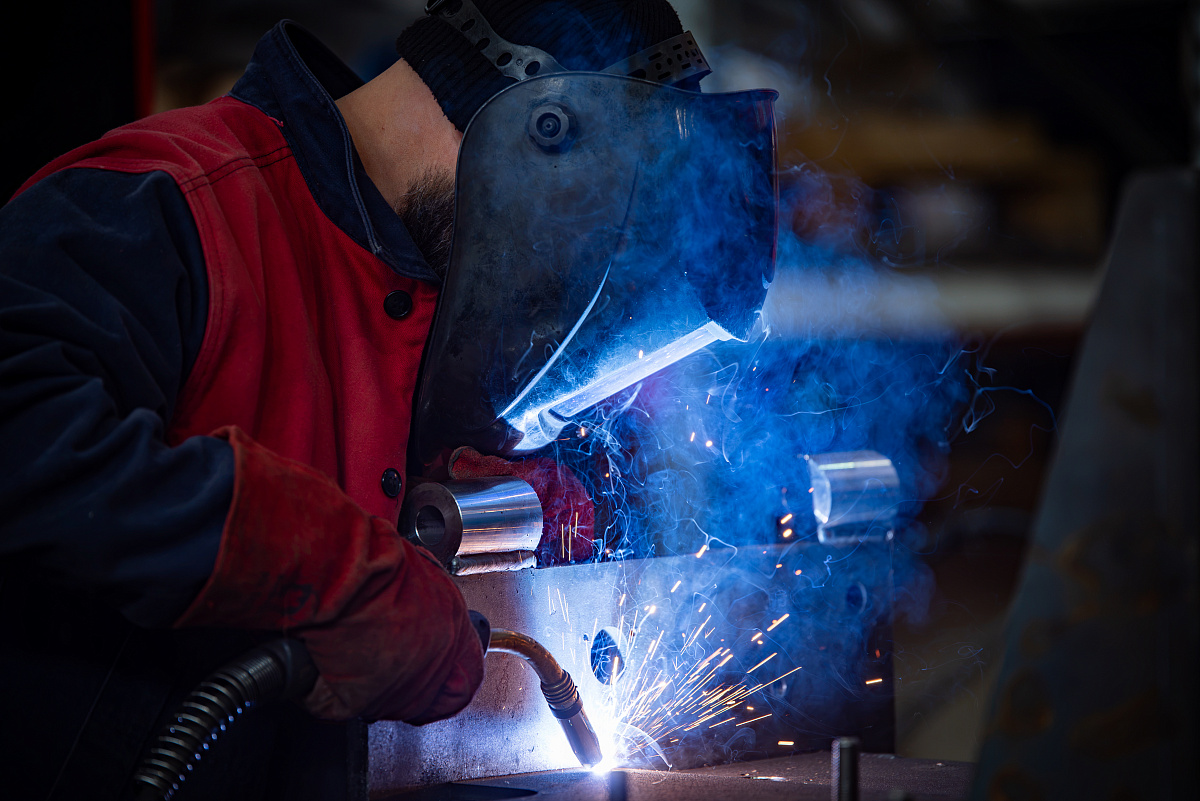
На ДКМ применяется полуавтоматическая сварка в среде защитного газа (MIG/MAG). Её ключевое преимущество — скорость.
Увеличить скорость сварки позволяет частичная механизация процесса: сварочная проволока подается равномерно и непрерывно, а поток защитного газа (смесь аргона и углекислого газа) надежно изолирует зону сварки от кислорода и азота воздуха. В результате формируется плотный шов без посторонних включений с минимальным разбрызгиванием и стабильной глубиной провара — именно такой результат нужен для ответственных соединений котельного оборудования.
Ключевые области применения
В цехах завода полуавтоматическую сварку применяют на всем цикле изготовления оборудования.
- Трубные системы. Здесь критична герметичность: даже микродефект способен привести к утечке теплоносителя. Полуавтоматическая сварка позволяет точно выдерживать режимы и получать стабильные, плотные швы.
- Конвективные поверхности нагрева. Эти элементы постоянно подвергаются термическим нагрузкам, поэтому соединения должны выдерживать многократные циклы нагрева и охлаждения.
- Штуцеры, фланцы и крепежные узлы. Полуавтомат дает возможность аккуратно работать в стеснённых условиях и формировать качественные угловые и стыковые швы.
- Обечайки и каркасные конструкции. Благодаря высокой скорости и стабильности процесса удается эффективно собирать крупные узлы, сохраняя при этом требуемый уровень качества.
Преимущества для продукции ДКМ
Использованием полуавтоматической сварки помогает заводу гарантировать высокие эксплуатационные характеристики оборудования:
- Стабильность результата. Четко настроенные параметры (напряжение и сила тока, скорость подачи проволоки, расход газа) обеспечивают повторяемость качества швов в течение всей смены — это особенно важно при серийном производстве.
- Высокая производительность. По сравнению с ручной дуговой сваркой скорость работ заметно выше, что позволяет сокращать сроки изготовления оборудования без ущерба для качества.
- Снижение влияния человеческого фактора. Автоматическая подача проволоки уменьшает риск ошибок, связанных с неравномерным ведением шва или усталостью сварщика.
- Удобство контроля качества. Ровные, швы проще и быстрее проверять методом неразрущающего контроля — ультразвуковой дефектоскопией, радиографией и другие.
Контроль качества и соответствие стандартам
На ДКМ сварочные процессы строго регламентированы: для каждой марки стали и толщины металла разработаны технологические карты с точными параметрами сварки. Контроль качества ведется на всех этапах — от подготовки кромок до финальной проверки готового изделия. Применяются как операционные проверки в процессе сборки, так и комплексные испытания, включая гидравлические испытания. Такой системный подход позволяет гарантировать, что котельное оборудование ДКМ будет надежно служить долгие годы.
Новости
Читать все новости